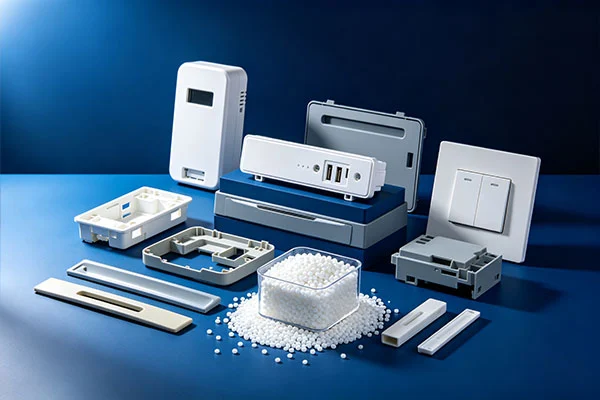
Gred Pengacuan Blow ABS digunakan untuk produk berongga di mana resin cair perlu mengekalkan parison yang stabil semasa penyemperitan dan inflasi. Berbanding dengan bahan ABS yang dibangunkan terutamanya untuk pengacuan suntikan, bahan ini lebih menekankan kekuatan cair, kestabilan cair, pemanjangan, rintangan hentaman dan kawalan ketebalan dinding. Nianjing membekalkan dan sumber resin ABS daripada pengeluar dan gred tertentu mengikut kaedah pemprosesan, keperluan produk, kuantiti dan destinasi.
Semasa pengacuan tamparan, resin mula-mula tersemperit sebagai parison cair dan kemudian berkembang di dalam acuan. Oleh itu, pencairan perlu mengekalkan kekuatan yang mencukupi untuk menyokong parison sebelum inflasi.
| Harta benda | Kepentingan dalam Blow Molding |
| Kekuatan Lebur | Membantu mengurangkan parison sag semasa penyemperitan |
| Kestabilan cair | Menyokong penyemperitan yang konsisten dan pengedaran bahan |
| Kebolehlanjutan cair | Mempengaruhi pengembangan semasa inflasi |
| Kekuatan Impak | Penting untuk bahagian yang terdedah kepada kesan mekanikal |
| Rintangan Haba | Berkaitan dengan penggunaan suhu tinggi dan pasca pemprosesan |
| Kualiti Permukaan | Penting untuk komponen yang kelihatan dan dicat |
| Kestabilan Dimensi | Mempengaruhi dimensi bahagian siap selepas penyejukan |
Kadar aliran cair boleh berguna apabila membandingkan gred yang berbeza, tetapi ia tidak boleh digunakan sebagai satu-satunya kriteria pemilihan. TDS pengeluar, tingkah laku cair, peralatan, reka bentuk cetakan dan geometri produk juga harus dipertimbangkan.
Sifat bahan yang diperlukan berbeza-beza mengikut saiz produk, ketebalan dinding, keperluan mekanikal dan keadaan perkhidmatan.
| Permohonan | Pertimbangan Utama |
| Komponen berongga besar | Kekuatan cair, kestabilan parison, kawalan ketebalan dinding |
| Komponen automotif | Kekuatan impak, rintangan haba, kestabilan dimensi |
| Perumahan dan penutup | Penampilan permukaan, kekakuan, rintangan hentaman |
| Bahagian teknikal | Sifat mekanikal, rintangan kimia, keperluan dimensi |
| Komponen dicat | Rintangan haba dan kestabilan dimensi semasa pasca pemprosesan |
| Komponen luar | UV dan rintangan luluhawa |
Gred resin yang sama tidak boleh digunakan secara automatik untuk produk yang berbeza. Geometri produk dan keadaan pemprosesan boleh mengubah keperluan bahan dengan ketara.
Perbezaan utama antara pengacuan tamparan dan pengacuan suntikan ialah tingkah laku yang diperlukan daripada resin cair.
Pengacuan suntikan bergantung pada tekanan untuk mengisi acuan tertutup. Pengacuan tiupan mula-mula membentuk parison cair, yang mesti kekal stabil sebelum ia melambung. Oleh itu, bahan dengan kekuatan cair yang tidak mencukupi mungkin mengalami kendur atau regangan yang berlebihan semasa pembentukan parison.
Atas sebab ini, gred ABS berorientasikan suntikan tidak seharusnya digantikan secara automatik untuk Gred Pengacuan Blow ABS. Pada masa yang sama, kesesuaian tidak boleh dinilai hanya dengan label pemprosesan. Gred khusus, pengesyoran pengeluar, peralatan, dimensi produk dan percubaan pemprosesan harus dinilai bersama.
ABS boleh menyerap lembapan, dan lembapan yang berlebihan boleh menyumbang kepada coretan perak, buih, kecacatan permukaan atau pemprosesan yang tidak stabil.
Keadaan pengeringan berbeza antara gred. Sesetengah bahan ABS dikeringkan pada kira-kira 80–90°C selama beberapa jam, tetapi suhu sebenar, masa pengeringan dan keperluan lembapan hendaklah mengikut TDS pengeluar.
Tiada suhu cair tunggal yang sesuai untuk semua gred atau mesin ABS. Tetapan yang diperlukan bergantung pada bahan, penyemperit, reka bentuk cetakan, kadar penyemperitan dan geometri produk.
Julat suhu sekitar 195–220°C mungkin boleh digunakan untuk sesetengah bahan, tetapi ia hanya boleh digunakan sebagai rujukan proses apabila disokong oleh dokumentasi gred yang berkaitan.
Kadar penyemperitan, jurang mati, panjang parison dan suhu cair boleh menjejaskan kestabilan parison dan taburan ketebalan dinding.
Untuk produk yang besar atau tidak teratur, pengaturcaraan parison boleh digunakan untuk mengawal pengedaran bahan semasa inflasi. Keadaan penyejukan dan reka bentuk acuan juga mempengaruhi dimensi akhir dan ketebalan dinding.
Bahan sisa dalam penyemperit atau die boleh menjejaskan warna, penampilan permukaan dan kestabilan cair, terutamanya apabila menukar gred atau warna resin.
Sistem penyemperitan dan acuan hendaklah dibersihkan mengikut cadangan pembekal peralatan dan bahan sebelum memproses bahan yang berbeza.
Parison sag berlaku apabila bahan cair meregang secara berlebihan di bawah beratnya sendiri. Ia boleh dipengaruhi oleh kekuatan cair, suhu cair, keluaran penyemperitan, panjang parison, reka bentuk die, dan masa pemprosesan.
Jika kendur berlaku, kedua-dua gred resin dan keadaan pemprosesan hendaklah diperiksa dan bukannya menukar bahan dengan segera.
Kulit jerung, kekasaran atau tanda aliran boleh mempunyai beberapa punca, termasuk ricih yang berlebihan, suhu yang tidak sesuai, penyemperitan yang tidak stabil, kelembapan, pencemaran mati atau masalah dalam saluran aliran.
Melaraskan suhu atau kelajuan penyemperitan mungkin membantu dalam sesetengah kes, tetapi pembetulan yang sesuai bergantung pada keadaan pemprosesan sebenar.
Variasi ketebalan dinding boleh disebabkan oleh pembentukan parison yang tidak stabil, variasi celah mati, pengaturcaraan parison, reka bentuk acuan, keadaan penyejukan atau pengedaran bahan yang tidak sekata.
Oleh itu pemilihan bahan hanyalah satu bahagian daripada kawalan ketebalan dinding.
ABS standard mempunyai rintangan terhad kepada pendedahan UV yang berpanjangan. Untuk aplikasi luar, bahan perlu dipilih mengikut pendedahan UV, suhu, warna dan keadaan perkhidmatan yang dijangkakan.
Bergantung pada aplikasi, ABS tahan cuaca, gred stabil UV, sistem ABS/ASA atau lapisan permukaan ASA boleh dipertimbangkan.
Nianjing boleh menyemak pilihan sumber untuk pengeluar dan gred tertentu. Nama berikut boleh digunakan sebagai rujukan pasaran, tetapi data teknikal semasa dan kaedah pemprosesan yang disyorkan harus disahkan dengan pengeluar sebelum pemilihan.
| Penerbit | Gred / Siri | Rujukan |
| SABIC | Siri CYCOLAC® EX | Penyemperitan terpilih dan aplikasi bahagian berongga |
| Shanghai Kumho Cerah | Siri BM | ABS berorientasikan acuan tiupan untuk aplikasi terpilih |
| Trinseo | Siri MAGNUM™ | Aplikasi penyemperitan dan thermoforming terpilih |
| INEOS Styrolution | Siri ABS | Keperluan pemprosesan dan prestasi yang berbeza |
| Toray | Siri TOYOLAC® | Bahan ABS untuk aplikasi pemprosesan yang berbeza |
Gred tertentu, spesifikasi teknikal dan ketersediaan mungkin berbeza mengikut pasaran. Untuk gred tertentu, TDS pengeluar terkini harus digunakan untuk mengesahkan kesesuaiannya.
Nianjing ialah sebuah syarikat perdagangan bahan mentah plastik yang berpangkalan di Yuyao, Zhejiang, China. Bagi pelanggan yang mendapatkan gred ABS Blow Molding, Nianjing boleh menyemak pilihan bahan yang tersedia mengikut pengeluar, gred, aplikasi, kuantiti, pembungkusan dan destinasi yang diperlukan.
Maklumat berikut membantu apabila meminta sebut harga sumber:
| Keperluan | Maklumat |
| Kaedah Pemprosesan | Pengacuan tiupan |
| produk | Komponen berongga, perumahan, bahagian automotif, dll. |
| Dimensi Produk | Panjang, lebar, tinggi atau anggaran isipadu |
| Ketebalan Dinding | Sasaran atau ketebalan dinding sedia ada |
| Keperluan Mekanikal | Kekuatan kesan, kekakuan, dsb. |
| Keperluan Terma | Suhu operasi atau pasca pemprosesan |
| Penampilan | Warna, gloss, tekstur, keperluan permukaan |
| Pendedahan Luar | Pendedahan dalaman, luaran atau UV |
| Pengeluar / Gred | Pengeluar pilihan atau gred tertentu |
| Kuantiti | Kelantangan yang diperlukan |
| Destinasi | Negara atau pelabuhan |
Jika gred yang ditentukan tidak tersedia, bahan alternatif hendaklah dibandingkan berdasarkan tingkah laku pemprosesan dan sifat yang diperlukan dan bukannya digantikan semata-mata kerana ia tergolong dalam keluarga resin ABS yang sama.
Resin ABS biasanya dibekalkan dalam pembungkusan standard pengeluar. Berat beg, konfigurasi palet, kaedah pemuatan, masa utama, dan susunan penghantaran bergantung pada pengeluar, gred, kuantiti dan destinasi.
Ketersediaan sebenar harus disahkan apabila membuat pertanyaan kerana gred dan pengeluar yang berbeza mungkin mempunyai syarat bekalan yang berbeza.
Ia dipilih untuk produk berongga yang memerlukan pembentukan parison yang stabil, inflasi terkawal dan prestasi mekanikal yang sesuai. Aplikasi boleh termasuk komponen automotif terpilih, perumah, bahagian pelindung dan produk teknikal berongga lain.
Parison cair mesti mengekalkan bentuknya sebelum inflasi. Jika kekuatan cair tidak mencukupi untuk produk dan proses, parison mungkin melorot atau meregang secara berlebihan, menjadikan kawalan ketebalan dinding lebih sukar.
Tidak secara automatik. Gred berorientasikan suntikan mungkin tidak mempunyai tingkah laku cair yang diperlukan untuk pembentukan parison yang stabil. Gred khusus dan pengesyoran pemprosesan pengeluar hendaklah diperiksa sebelum digunakan.
ABS biasanya dikeringkan sebelum diproses apabila kawalan kelembapan diperlukan. Suhu dan masa pengeringan bergantung pada gred dan harus mengikut cadangan teknikal pengeluar.
Punca yang mungkin termasuk ricih berlebihan, suhu cair yang tidak sesuai, penyemperitan tidak stabil, kelembapan, pencemaran cetakan atau masalah saluran aliran. Proses sebenar perlu diperiksa sebelum menukar bahan.
ABS standard mempunyai rintangan UV jangka panjang yang terhad. ABS, ABS/ASA yang tahan cuaca atau sistem bahan tahan cuaca yang lain boleh dipertimbangkan untuk pendedahan luar yang berpanjangan.
Sekerap pengeluaran bersih berpotensi untuk dikisar semula dan digunakan semula, tetapi jumlah yang boleh diterima bergantung pada gred tertentu, sejarah pemprosesan, pencemaran, keperluan penampilan dan sifat mekanikal yang diperlukan. Peratusan semula tetap tidak boleh digunakan pada setiap gred ABS.
Alamat
China Plastics City, Yuyao City, Ningbo City, Zhejiang Province, China
Tel
E-mel
Mencari bahan plastik, jenama, gred atau kuantiti tertentu? Hantar keperluan anda ke Nianjing untuk mendapatkan pengesahan dan ketersediaan.
Sila sertakan nama bahan, pengilang atau jenama, gred, kuantiti, aplikasi dan keperluan penghantaran apabila tersedia. Jika anda tidak pasti tentang gred, nyatakan permohonan dan keperluan anda.
Nianjing akan menyemak pertanyaan anda dan menyemak pilihan sumber yang sesuai berdasarkan keperluan anda.